Основные механизмы флюидизации порошка и принципы гравитационной транспортировки
Воздушный скольжений конвейер преобразует когезивные сухие порошки в почти безтрениевое псевдогидродинамическое состояние. Балансируя микроскопическую аэрацию частиц воздуха, градиенты разности давления через проницаемую мембрану и вектор наклона по гравитации, порошок движется эффективно без механических приводных компонентов.
Условие статической упакованной загрузки
Статическое состояниеБез аэрации, сухой порошок в сыпучем виде плотно лежит прямо на ткани воздушного скольжения. Взаимное зацепление частиц создает значительное внутреннее сопротивление сдвигу и повышает угол repose, предотвращая гравитационный сброс.
- ▪ Интерлокинг частиц: Доля пустот остается сжатыми на минимальных уровнях при максимальной плотностиBulk.
- ▪ Барьер внутреннего трения: Статическая сцепляемость останавливает все перемещения материала независимо от стандартного уклона желоба.
Равновесие и контроль скорости двухфазного потока газ-частица
Обеспечение стабильной передачи воздуха по гравитации требует строгого поддержания поверхностной скорости воздуха в пределах между минимальной скоростью жидкотекучести (Umf) и конечной скоростью элютриации (Ut). Когда скорость воздушного потока работает в этом диапазоне, восходящий аэродинамический сопротивление соответствует плавучему гравитационному весу слоя порошка, устраняя внутреннее сдвиговое напряжение без переноса частиц в турбулентное взвешивание.
Работа ниже Umf вызывает локализованную дефлюдизацию и засорение наклонных каналов, в то время как превышение Ut создает сильное пузырение, элютриацию пыли и ускоренный износ верхних панелей корпуса. Инженеры DARKO Cement Machinery проектируют системы флюидизации воздушных наклонных транспортиров, с точной калибровкой проницаемости ткани и зонального давления в пленуме, гарантируя стабильный поток псевдо-жидкой плотной фазы, одновременно интегрируя вспомогательное оборудование для сбора пыли для безопасного управления вентиляционными выбросами. В зависимости от требований установки, непрерывный контроль частиц может поддерживаться высокоэффективными пылеуловители в мешковых фильтрах или специализированными пульс-импульсные пылеуловители на критических точках передачи наклонных каналов.
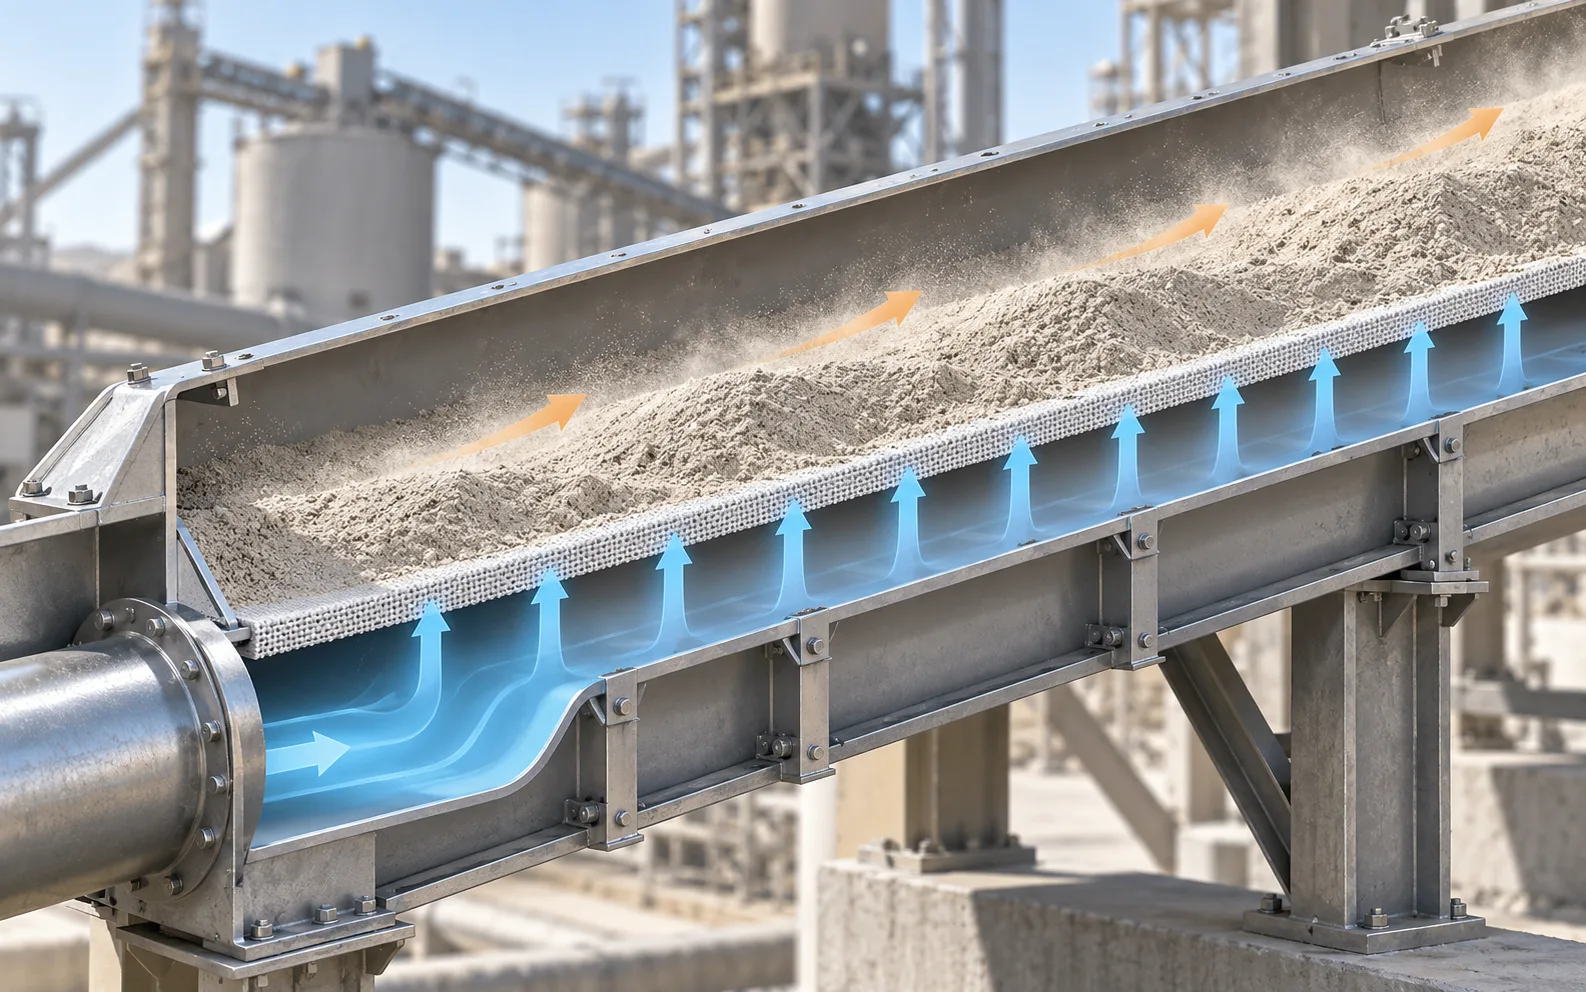
Фазовый переход флюидизации
Поперечная схема, иллюстрирующая подъем мелкого сухого порошка за счет низкого давления воздуха через наклонный микропористый слой ткани воздушного наклонного транспортера.
Ключевые пороги проектирования флюидизации
Расчёты инженерной плотности объёма обеспечивают надёжные свойства течения для портландцемента, сырой муки, измельчённого летучего золы, гидратированной извести и шлака доменной печи.
1. Уравнение Эргюна для падения давления
Определяет аэродинамическое сопротивление на слое упакованного порошка перед началом пелетизации, учитывая сферичность, пористость и вязкость воздуха.
2. Минимальная скорость пелетизации (Umf)
Определяет критическую поверхностную скорость газа, при которой восходящие сопротивления уравновешивают кажущийся вес частиц, инициируя псевдожидкую фазу.
3. Гравитационный компонент потока (Fg)
Вычисляет движущую силу как функцию аэрированного массы и синуса угла наклона желоба (м·г·sin θ), обеспечивая стабильный и предсказуемый объёмный поток.
Запчасти и ключевые структурные компоненты воздушного конвейера с наклонным транспортёром
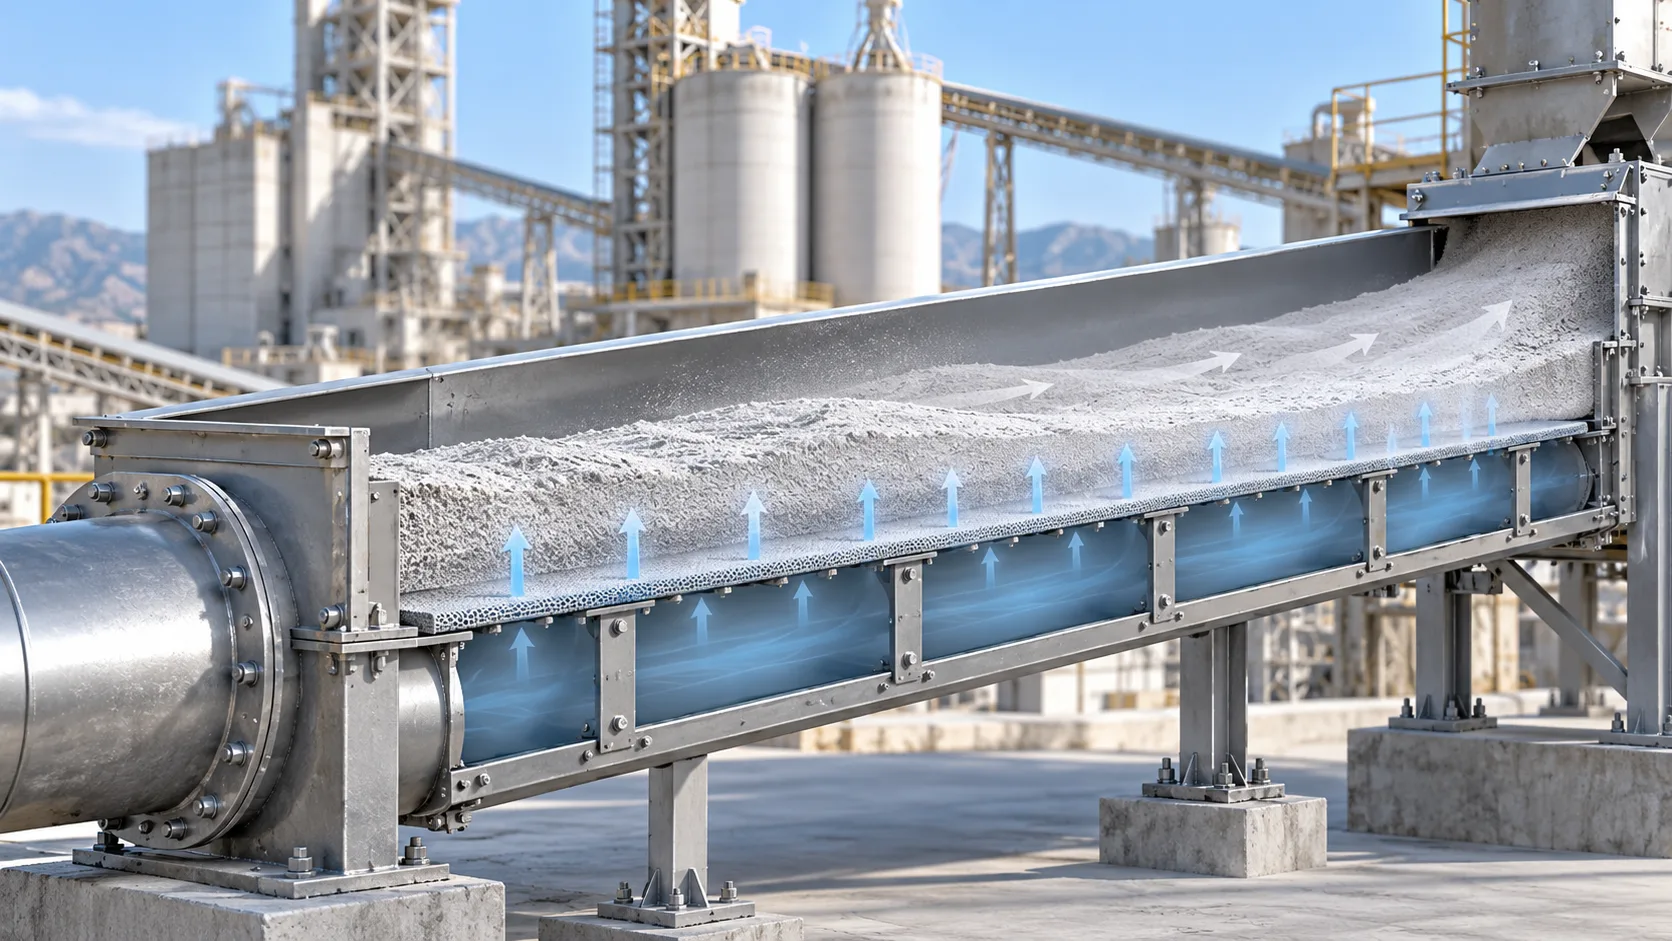
Промышленный воздушный конвейер с наклонным транспортёром работает по принципу закрытой двухчастной канальной конструкции, разделённой горизонтально пористой разделительной перегородкой. Эта архитектура с разделёнными каналами превращает сухие сыпучие порошки в жидкоподобные суспензии, скользящие вниз по небольшому наклону без внутренних вращающихся валов. Важным является понимание механического взаимодействия между верхним транспортным каналом, проницаемой тканевой мембраной, камерой с прессurized воздухом и клапанами регулировки потока для оптимизации пропускной способности, минимизации простоев и обеспечения бездымной обработки сыпучих материалов.
Инженеры компании DARKO Cement Machinery разрабатывают детали тяжелого воздушного конвейера с точностью соответствия допусков, обеспечивая равномерную статическую аэрацию по всей длине транспортёра. Используя высокоплотные многослойные аэрационные ткани и усиленные стальные корпуса, наши системы исключают мёртвые зоны материала, предотвращают обход воздуха по периметральным фланцам и выдерживают интенсивное абразивное изнашивание, характерное для сырой муки, готового цемента, летучей золы и шлака доменной печи.
Синергия конструкции верхнего и нижнего желоба в воздушном гравитационном транспорте
Промышленные воздушные гравитационные конвейеры зависят от постоянного геометрического выравнивания. Стальная конструкция состоит из двух совпадающих формованных каналов, надежно закреплённых вместе по внешним продольным фланцам. Между этими фланцами расположена тканевая мембрана воздушного слайда, поддерживаемая термостойкими периметральными прокладками, обеспечивающими изоляцию от атмосферной пыли в верхнем канале и герметичное давление внутри нижней камеры.
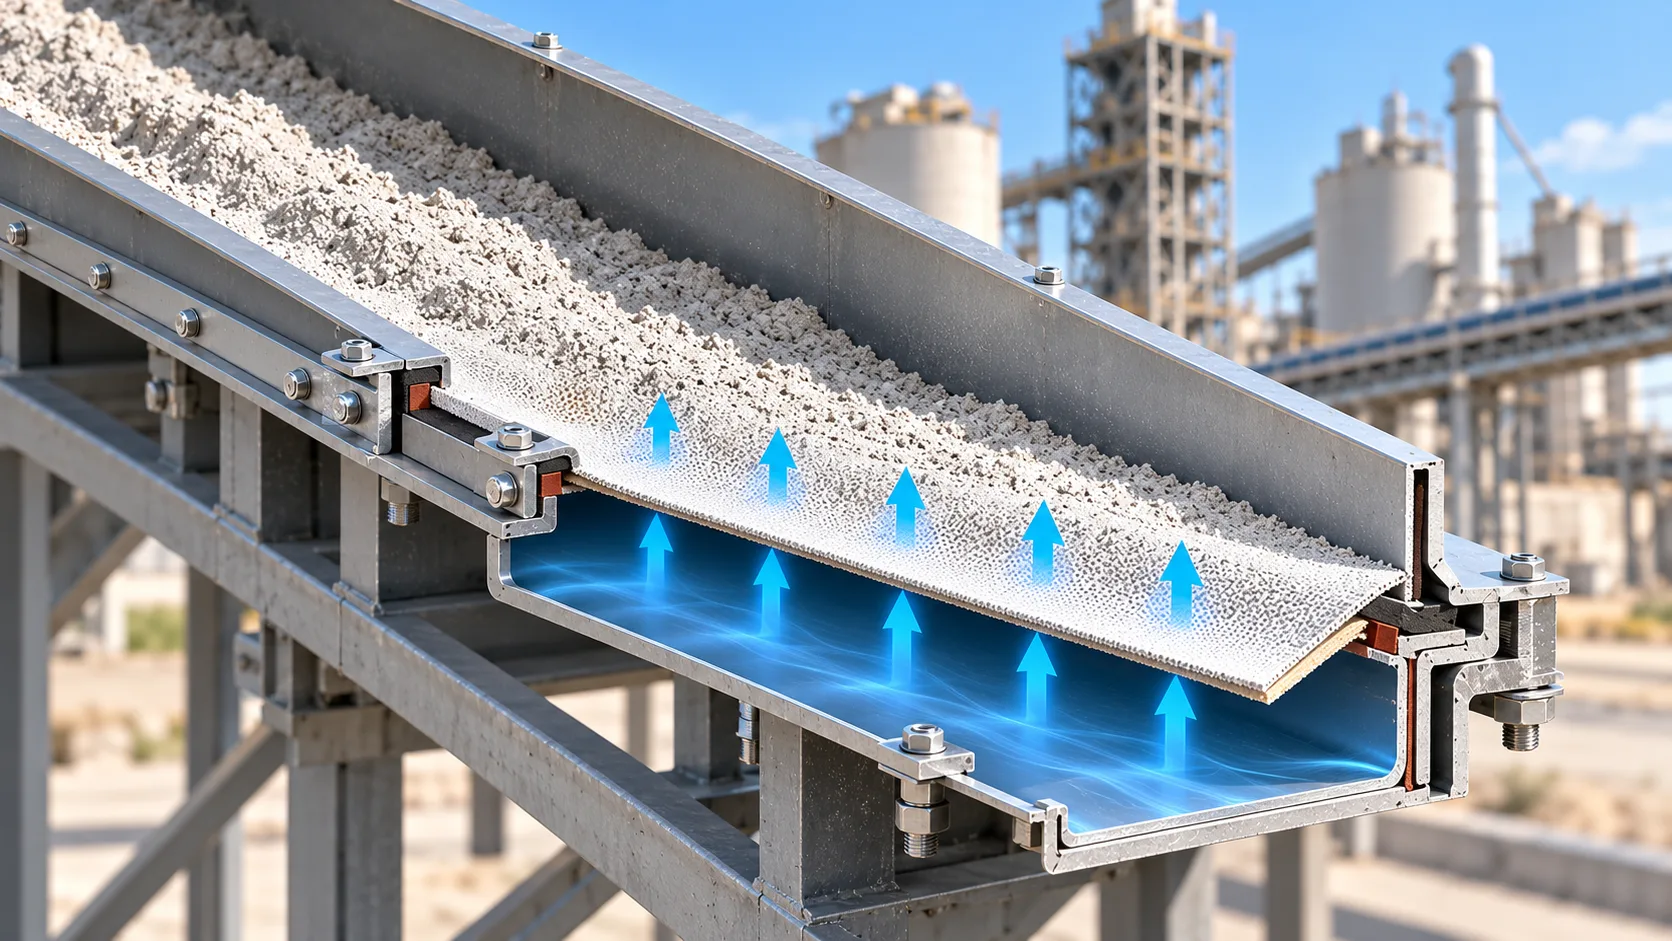
Четыре критических структурных модуля системы воздушного слайда
Каждый механический модуль выполняет отдельную физическую функцию по поддержанию динамики пылеобразования, балансировке градиентов статического давления и предотвращению выбросов частиц в окружающую среду предприятия.
Верхний загрузочный желоб
Изготовлен из толстостенной стальной стали толщиной 4 мм до 6 мм или по желанию из нержавеющей стали 304/316. Вмещает пылеобразный материал внутри жесткого, герметичного пылеуловительного коридора.
- Клапаны вентиляции пыли: Фланцевые выпускные краны напрямую соединяются с оборудованием для сбора пыли и каналами конечных фильтровых мешков.
- Порты для осмотра: Съемные смотровые порты из акрила или закаленного стекла для операционного контроля.
- Внутренние liners: Дополнительные износостойкие облицовки из базальта или Hardox в зонах загрузочного удара.
Тканевая мембрана воздушного слайда
Многослойная тканая синтетическая проницаемая мембрана, выступающая в роли пола для пылеобразования. Разработана для поддержания постоянного сопротивления воздушному потоку при поддержке плотных слоев материала.
- Калиброванная проницаемость: Сбалансированное сопротивление воздуху по поверхности (2,0–3,5 м³/м²·мин при 1 кПа).
- Инженерные волокна: Нить из полиэстера 100%; арамидные волокна для температур до 250°C.
- Рейтинговая прочность на растяжение: Прочность на растяжение при изгибе превышает 5000 Н/5 см, чтобы предотвратить провисание под нагрузкой.
Нижняя камера воздушного пространства
Жесткий сформированный U-образный или квадратный канал, выдерживающий положительное давление вентилятора. Функционирует как стабильное резервуарное устройство для распределения воздуха под permeable текстильной мембраной.
- Герметичность под давлением: Протестировано на давление, выдерживающее постоянную статическую нагрузку 6000 Па без деформации.
- Регулировочные заслонки: Фланцевые входные соединения подходят для ручных или пневматических заслонок-каскадных клапанов.
- Порты продувки: Днища с пробками для очистки конденсата в узлах с низкой высотой установки.
Дополнительные трубопроводы и управление
Интегрированные компоненты маршрутизации потока, переключения потоков и контроля окружающей среды, обеспечивающие точную интеграцию процессов в рамках силосных и упаковочных циклов предприятия.
- Заслонки с фланцевыми входами: Пневматические ножевые заслонки с быстрым закрытием мгновенно изолируют потоки материала.
- Переключающие клапаны: Двух- и трехходовые симметричные распределительные коробки направляют потоки в несколько бункеров.
- Глушители вентилятора: Фильтры снижения шума всасывания уменьшают акустические выбросы ниже 75 дБА.
Технические характеристики основных конструкционных элементов
Стандартизированные критерии механического изготовления, применяемые в системах воздушных гравитационных конвейеров DARKO для обработки сухих сыпучих материалов.
| Сборка компонентов | Стандартный материал изготовления | Ключевой инженерный параметр | Основная эксплуатационная функция |
|---|---|---|---|
| Верхний транспортный желоб | Сталь углеродистая ASTM A36 / нержавеющая сталь AISI 304/316 (4,0–6,0 мм) | Ширина: от 150 мм до 1000 мм | Закрывает поток порошка, направляет отходящие газы к вентиляционным отверстиям для пылеуловителя |
| Тканевая мембрана воздушного слайда | Многослойный тканый полиэстер / арамид (Nomex) | Толщина: 4,5–6,0 мм | ΔP: 1,0–1,5 кПа | Создает микровоздушную прослойку; предотвращает проникновение порошка в пленум |
| Нижняя камера воздушного пространства | Холоднотянутый конструкционный стальной профиль (3,0–4,5 мм) | Статический напор: 3000–5000 Па | Обеспечивает равномерную статическую воздушную подушку под проницаемой тканью |
| Интерфейс фланцевого соединения | Лазерная резка углового фланца / Непрерывная сварка уплотнительного шва | Шаг болтов: 75–100 мм (Класс 8.8) | Зажимы закрепляют ткань с равномерным крутящим моментом по периметру для устранения обхода воздуха |
| Среда уплотнительной прокладки | Расширенный EPDM / Термостойкий керамический войлок | Температурный предел: 120°C (EPDM) / 450°C (Керамика) | Обеспечивает нулевую утечку частиц и исключает потерю давления |
| Клапан управления воздухом бабочка | Корпус из ковкого чугуна с диском из нержавеющей стали | Диаметры входа: DN50 до DN250 | Регулирует объем притока воздуха для балансировки пеллетизации вдоль длинных линий |
Надежные запчасти и модульные сборки шутов DARKO
Будь то проектирование всей линии подачи печи или быстрая замена ткани воздушного скольжения во время планового технического обслуживания, DARKO Cement Machinery поставляет компоненты, откалиброванные на заводе и соответствующие мировым стандартам предприятий. Наши запатентованные многослойные проницаемые ткани плетены с высокой плотностью нитей и предварительно натянуты для предотвращения удлинения в эксплуатации, обеспечивая отсутствие провисания в течение многолетних циклов непрерывного производства.
Все модульные корпуса имеют стандартные схемы отверстий под болты, совместимые с основными международными размерами OEM, что позволяет легко заменять их без дополнительных затрат времени и труда на модернизацию завода.
Параметры эксплуатации воздушных конвейеров с наклонными лотками и инженерные основы проектирования
Надежное пневматическое гравитационное транспортирование зависит от точного баланса между гравитационным уклоном, динамикой аэрации материала и статическим давлением в пленуме. DARKO Cement Machinery использует эмпирические данные полевых испытаний на тысячах оборудование для транспортировки насыпных грузов установок для определения проверенных параметров проектирования, обеспечивая стабильную флюидизацию без сегрегации материала или засорения наклонных каналов.
Угол наклона воздушного скольжения
Стандартный рабочий уклон варьируется от 4° до 8° вниз по склону, превращая начальную флюидизацию в непрерывное, с низким коэффициентом трения гравитационное течение вдоль профиля наклонного канала.
- Готовый портландцемент Уклон 5° до 6°
- Засыпной зольный пепел сухой электростанции Уклон 6° до 8°
- Сырая мука и аэрируемые минералы Уклон 4° до 5°
Давление и скорость воздуха для флюидизации
Статическое давление в нижнем пленуме специально спроектировано для преодоления как барьера проницаемости ткани, так и сопротивления слоя порошка без возникновения турбулентности кипения или переноса мелкой пыли.
- Статическое давление вентилятора пленума 3 000 до 5 000 Па (30–50 мбар)
- Проницаемость поверхности по скорости 1,5 до 3,0 м³/(м²·мин)
- Порог скорости воздуха Калибровано по кривой Umf
Допустимая влажность и размер частиц
Стабильное псевдожидкое поведение требует строгих физических границ влажности для предотвращения капиллярного мостика, агломерации и преждевременного засветления ткани.
- Общее содержание свободной влаги ≤ 1.0% (Идеально < 0.5%)
- Максимальный размер частиц Проход 1.0 мм 100%
- Распределение тонкой фракции Проход 200 меш (75 мкм) 50%
Коэффициент заполнения и скорость потока в слое
Поддержание достаточного свободного пространства в верхней камере обеспечивает достаточный зазор для дегазации без засорения каналов вентиляции, соединенных с пылеуловителями в установке.
- Стандартное соотношение заполнения поперечного сечения (φ) 0.40 до 0.50 доля площади
- Скорость перемещения пламенного слоя Номинально 1.2 до 2.5 м/с
- Резерв верхней вентиляции свободного пространства ≥ 50% Высота корпуса
Формула теоретической проверки размеров и емкости
Инженерные расчеты балансируют активную поперечную площадь траншеи с аэратированной объемной плотностью просеянного порошка. Расчеты массового пропускания следуют закону сохранения, разработанному для гравитационных транспортеров с аэрацией:
Принципы определения объема воздушного потока и выбора вентилятора
Объемный расход центробежного вентилятора рассчитывается напрямую по общей проницаемой площади аэрационной мембраны. Оптимизация аэрации достигается за счет стабильного, равномерного диффузионного воздушного потока по всему желобу, а не чрезмерного объема воздуха:
Где L является эффективной длиной конвейера (м), W является внутренней шириной траншеи (м), q_specific является коэффициентом конкретного расхода воздуха (от 1,5 до 3,0 м³/м²·мин), и K_leakage представляет собой коэффициент безопасности системной инженерии (от 1,10 до 1,15), покрывающий балансирование вытяжной вентиляции.
Матрица инженерных справочных данных по материалам
| Класс материала | Угол откоса | Рекомендуемый наклон | Поверхностный спрос воздуха |
|---|---|---|---|
| Готовый портландцемент (OPC) | 35° до 40° | 5,0° до 6,0° | 2,0 м³/(м²·мин) |
| Питание печи сырой мукой | 30° до 35° | 4,0° до 5,0° | 1,8 м³/(м²·мин) |
| Дробленый зольный пыл (сухой пыл) | 40° до 45° | 6,0° до 8,0° | 2.4 м³/(м²·мин) |
| Зольный шлак с гранулированным гранулированием (GGBFS) | 38° до 42° | 6.0° до 7.0° | 2.2 м³/(м²·мин) |
Протокол проверки применения
Компания DARKO Cement Machinery проводит лабораторные испытания плотности аэрированного сыпучего материала и проверки проницаемости мембраны для калибровки точных размеров вентилятора перед запуском линии. Свяжитесь с нашей командой инженерии процессов для запроса индивидуальных листов проверки проектирования, проверок уклонов планировки и специализированных расчетов воздушными ленточными конвейерами емкости, адаптированные к вашему проекту транспортировки сыпучих порошков.
Техническое сравнение: воздушный скользящий транспорт против винтового, пневматического и механического транспортирования
Оценка принципа работы воздушного скользящего конвейера вместе с традиционными механическими и пневматическими методами транспортировки подчеркивает значительные улучшения в эффективности и надежности для сухих сыпучих материалов. Заменяя постоянное механическое трение низконапорной флюидизацией и гравитационной помощью, промышленные предприятия достигают надежной пропускной способности при значительно меньших энергозатратах. Инженеры DARKO Cement Machinery разрабатывают передовые системы воздушной гравитационной транспортировки, исключающие движущиеся изнашивающиеся части и обеспечивающие стабильную экономию затрат на эксплуатацию в цепочках цемента, извести и летучей золы.
| Метрики сравнения | Воздушный скользящий конвейер (флюидизированное гравитационное движение) | Винтовой конвейер (механический шнек) | Пневматический транспорт плотной фазы (высокое давление) | Подъемник с ковшами и ленточные системы |
|---|---|---|---|---|
| Специфический расход энергии | 0.15 – 0.25 кВт·ч/т Очень низкое потребление мощности вентилятора | 1,50 – 2,50 кВтч/т Энергопотребление в 5–10 раз выше | 2,00 – 4,50 кВтч/т Требуются компрессоры высокого давления | 0,80 – 1,60 кВтч/т Работает на тяжелых приводных электродвигателях |
| Движущиеся внутренние изнашивающиеся части | Отсутствие движущихся частей Статический корпус и проницаемая ткань | Высокий контактный износ Износ при движении по спирали, валу и кронштейну | Эрозия клапанов и коленчатых соединений Образование частиц высокой скорости | Умеренно до Высоко Цепи, ремни, звездочки и шкивы |
| Разность давления при эксплуатации | < 5 кПа (0,05 бар) Центробежный воздуходувка низкого давления | Атмосферное давление (0 кПа) Только механическое смещение | 200 – 600 кПа (2 – 6 бар) Высоконапорные сосуды | Атмосферное давление (0 кПа) Механический вертикальный подъем |
| Контроль пыли и ограждение | Полностью герметичная уплотнение Интеграция микроотрицательного тяги | Частые утечки вала Износ уплотнения сальника со временем | Полностью закрытая трубопроводная система Высокий уровень изоляции до разрушения стенки трубы | Умеренная утечка пыли Точки передачи шнека требуют вентиляции |
| Гибкость укладки транспортировки | Наклон вниз от 4° до 8° Строгое использование гравитационной помощи | Горизонтальный наклон до 30° Гибкая маршрутизация с уменьшенной пропускной способностью | Полное 3D-прокладывание Горизонтальные, вертикальные и изгибы | Вертикальный подъем на 90° напрямую Строго предназначен для вертикального подъема |
| Стоимость жизненного цикла (TCO) за 10 лет | Самая низкая общая стоимость владения (TCO) Минимальное потребление энергии и редкие капитальные ремонты | Высокие эксплуатационные расходы Частая замена винтов и подшипников | Высокая стоимость электроэнергии и трубопроводов Постоянные высокие расходы на электроэнергию | Умеренное обслуживание Периодическая замена цепей и ремней |
Воздушный слайд против винтового конвейера
Винтовые конвейеры используют механическую силу для перемещения абразивных порошков по стальным лоткам, создавая сильное трение, которое истончает спиральные лопасти, изнашивает подвесные подшипники и вызывает усталость вала. Воздушные слайды полностью устраняют механическое сопротивление, позволяя аэрированному материалу скользить по пологому наклону.
- ✓ Модель 80%–90% Меньшее потребление энергии: Эффективно работает с низконапорными вентиляторами аэрации вместо высокотяговых моторов.
- ✓ Нулевой износ вращающихся частей: Исключает поломки винтовых валов, заедание внутренних подшипников и износ лотков.
- ✓ Тихая, плавная работа: Бесшумное, гравитационное скольжение жидкости без механического шума или вибрации.
Воздушный скольжение против плотной фазовой пневматической транспортировки
Пневматическая транспортировка в плотной фазе использует сжатый воздух с давлением свыше 200–600 кПа для проталкивания плотных материаловных пробок через трубопроводы. Хотя она подходит для сложных вертикальных и многовитых схем, высокая скорость транспортировки вызывает сильное изнашивание изгибов, высокий расход энергии и частые ремонты клапанов.
- ✓ Низкое давление до 5 кПа: Заменяет капиталоемкие винтовые компрессоры на небольшие центробежные воздуходувки.
- ✓ Незначительный износ трубопроводов: Мягкий ламинарный поток порошка, предотвращающий разрывы линий и абразивные проколы.
- ✓ Аэродинамическое управление системой: Исключает необходимость в сосудов давления, циклических клапанах и сложных системах управления воздухом.
Воздушный скользящий транспорт против ленточных и ковшовых элеваторов
Ленточные конвейеры и ковшовые элеваторы необходимы для крутых и вертикальных подъёмов, но горизонтальные ленты создают серьёзные проблемы с удержанием пыли в воздухе, требующие дополнительного оборудования для сбора пыли, в то время как ковшовые элеваторы требуют постоянного натяжения цепи, перенастройки ковшей и обслуживания привода.
- ✓ DARKO TP3T герметичный контроль пыли: Полностью закрытая конструкция канала предотвращает выбросы частиц пыли в воздух и минимизирует постоянную нагрузку на местные пылеуловители с импульсными струями.
- ✓ Интегрированный поток установки: Плавно подает входы вертикальных ковшовых элеваторов стабильным, без пульсаций потоком материала.
- ✓ Компактный верхний профиль: Корпус с низким уровнем высоты аккуратно интегрируется под силосами, бункерами и мельницами.
Максимизация времени бесперебойной работы процесса при непрерывной обработке сыпучих порошков
Когда планировка предприятия допускает уклон гравитации от 4° до 8°, транспортировка по воздуху предлагает непревзойденную экономию и надежность в эксплуатации. Заменяя изношенные механические компоненты на аэрированное микро-флюидизационное ложе, производственные предприятия исключают неожиданные поломки и сокращают общую электропотребляемость предприятия.
На цепочках разгрузки цементных мельниц, силосах для смешивания сырья и линиях подачи клинкера, DARKO Cement Machinery заменяет устаревшие винтовые конвейеры и изношенные трубопроводы на специально разработанные системы воздушного гравитационного транспортирования, бесшовно интегрированные с пылеуловителями типа мешок, что постоянно снижает расходы на обслуживание линий и непредвиденные простои более чем на 70%.

Пригодность материалов и рабочие границы воздушных конвейеров-скольжений
Гравитационный воздушный конвейер основан на преобразовании мелких сухих порошков в псевдфлюидное состояние с помощью равномерной низкодавления аэрирования. Однако этот поток, похожий на жидкость, полностью зависит от строгих физических, аэродинамических и химических порогов. Установление точных границ материалов предотвращает локализованное уплотнение, засорение пор ткани и нестабильные скорости потока на цементных заводах, электростанциях и линиях минералообработки с интегрированным оборудованием для сбора пыли.
Рекомендуемые порошки и критерии
Доказанные примененияОптимальные материалы обладают высокой газосвязью, минимальной поверхностной когезией и мелким размером частиц. Эти порошки равномерно расширяются при мягком микроаэрировании, свободно плавая по наклонной проницаемой мембране без каналов или преждевременного удаления воздуха.
Совместимые промышленные сыпучие материалы
Требуемые свойства флюидизации
- ✓ Мелкость частиц: Проход 1,0 мм сито 100% с минимумом 50% через сито 200 меш (74 микрон) для обеспечения образования газовой пленки.
- ✓ Допустимый уровень свободной влаги: Свободная поверхностная влажность должна оставаться ниже 1,01% по весу (желательно <0,5%) для предотвращения связывания ткани и слеживания.
- ✓ Рабочая температура: Стандартные полиэфирные мембраны выдерживают до 150°C (302°F); специализированная арамидная ткань — до 250°C (482°F).
Несовместимые материалы и ограничения
Ограничения по эксплуатацииПодача нефлюидизируемых, влажных или крупнозернистых сыпучих материалов в воздушный уклон вызывает быстрое засорение наклонной канавки, засорение пор и локальное накопление материала. Кроме того, динамика гравитационного скольжения накладывает строгие ограничения на маршрутизацию конвейеров.
Запрещенные профили материалов
Геометрические и маршрутизирующие ограничения
- ✕ Нет истинных горизонтальных прогонах: Воздушные скольжения полагаются на гравитационный импульс вперёд; горизонтальные уклоны нулевой степени вызывают накопление порошка.
- ✕ Нет наклонного транспортирования: Воздушные гравитационные желоба не могут транспортировать вверх по склону. Желоба должны быть наклонены вниз под углом 4° до 8°.
- ✕ Правила выбора альтернативного оборудования: Для подъёмных углов или несжимаемых гранулированных сыпучих материалов необходимо использовать винтовые конвейеры, ленточные элеваторы или пневматические системы плотной фазы.
Классификация порошков Geldart для воздушных гравитационных транспортировок
Система группировки Geldart определяет поведение слоёв сыпучих частиц при аэрации. Успешное проектирование воздушных скольжений требует подтверждения, входит ли целевой материал в допустимые диапазоны по размеру частиц, рыхлой плотности и профилю скорости флюидизации.
| Группа Geldart | Типичный размер частиц | Поведение при аэрации | Возможность использования воздушных скольжений | Промышленные примеры |
|---|---|---|---|---|
| Группа A (Аэрируемые) | 20 – 100 мкм | Расширяется равномерно перед пузырением; сохраняет газ для аэрации для длительного транспортировки в жидком состоянии | Идеальный кандидат (4°–6°) | Портландцемент, сырьевая мука, зола, кальцинированный алюминий |
| Группа B (пескообразная) | 100 – 800 мкм | Образует пузыри при минимальной скорости пенообразования; быстро деиэрирует после остановки подачи воздуха | Возможно при более крутом угле (6°–8°) | Мелкий силикагель, известковая пыль, крупные кальцированные минералы |
| Группа C (Когезивные) | < 20 мкм | Высокая межчастичная когезия; склонны к образованию воздушных каналов, рат-хаулов и локализованных мостиков | Условно (требуются средства для пенообразования) | Мелкий диоксид титана, гидратированная известь, микронизированные пигменты |
| Группа D (Спутываемые) | 1 000 мкм | Образует сильные воздушные потоки; газ выходит через большие пустоты без подъема слоя | Невозможно реализовать | Цементный клинкер, измельченная руда, заполнители, пластиковые гранулы |
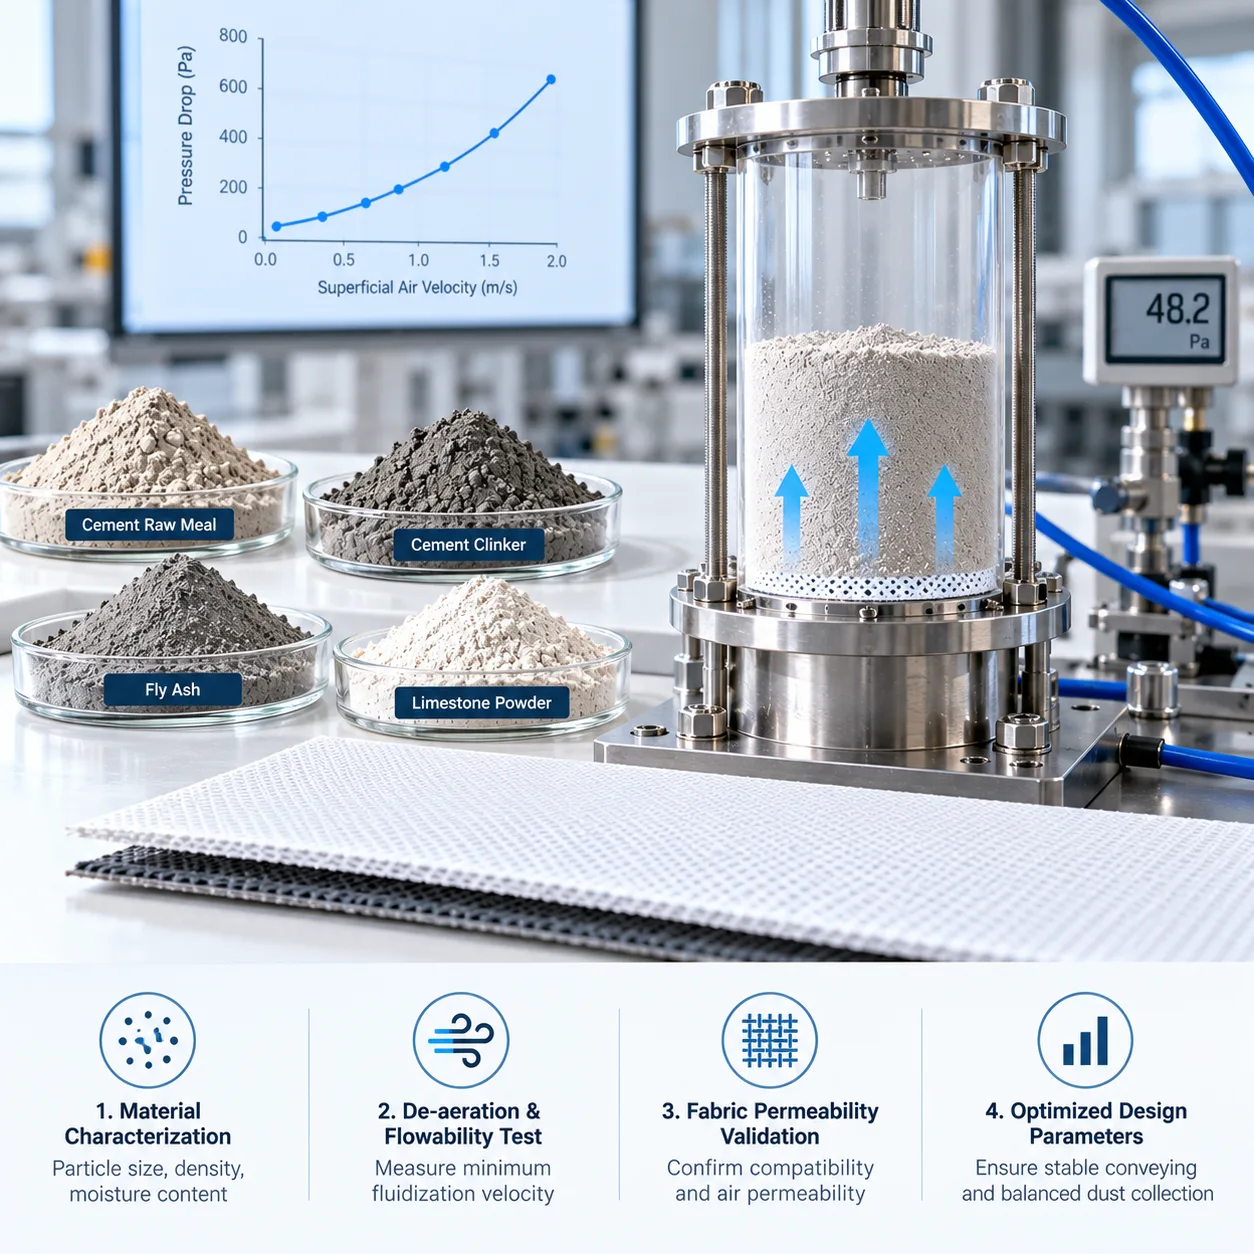
Исследование порошков DARKO и испытание проницаемости ткани
Промышленные порошки часто демонстрируют тонкие вариации текучести из-за различий в циркулярных мельницах, химических добавках и сезонной влажности. DARKO Machinery для цемента исключает риск проекта, проводя строгие тесты деаэрации материалов и проверки совместимости проницаемой ткани перед изготовлением оборудования, обеспечивая сбалансированное вентиляцию в downstream пульс-джет пылесборники.
Диагностика и профилактика неисправностей воздушных скользящих транспортёров
Воздушные гравитационные конвейеры обеспечивают высокую эксплуатационную готовность благодаря полному отсутствию внутренних движущихся механических приводов. Однако незначительные изменения в аэродинамике флюидизации, качестве воздуха в воздуходувке или влажности сырья могут вызывать локализованное оседание порошка, засорение ткани аэрирования и разрывы уплотнений корпуса. Быстрые диагностические протоколы и точное определение причины необходимы для поддержания стабильного псевдодугового сухого транспортирования сыпучих материалов по цепям цементных мельниц, маршрутам распределения клинкера и сетям обработки зольных отходов.
Поддержание непрерывного гравитационного потока над проницаемой мембраной требует точного равновесия между статическим давлением в нижней камере, скоростью воздуха на поверхности флюидизации и вентиляцией оборудования для сбора пыли. Компания DARKO Cement Machinery предоставляет стандартизированные схемы диагностики и профилактические графики осмотров для устранения внеплановых остановок, оптимизации стабильности процесса и увеличения срока службы установок воздушных скользящих транспортёров.
Локальное оседание порошка и засорение наклонных каналов
Профиль симптомов
Внезапное застаивание слоя, обратное движение материала в бункеры элеваторов или ротационные клапаны, а также мертвые зоны оседания, видимые через верхние окна для осмотра.
Анализ причин возникновения
- Давление на выходе воздуходувки падает ниже требуемого порога 3000–5000 Па.
- Конденсация влаги или скопление воды при промывке в нижних камерах воздушной камеры.
- Деформация подвесных элементов, уменьшающая локальный уклон конвейера ниже 4 градусов.
- Засорение вентиляционных каналов в терминальных вентиляционных трубах, создающее сильное обратное давление в downstream.
План корректирующих мер
Проверьте давление в выпуске воздуходувки и сливные краны нижней камеры. Очистите заслонки вентиляционного канала и проверьте высоты структурных опор с помощью цифрового наклономера для восстановления проектного уклона.
Заслонка тканевого слайда и стекание пыли
Профиль симптомов
Мембрана аэрации затвердевает в непроницаемый слой, объем воздуха для аэрации резко снижается, и тонкий порошок образует твердую корку по поверхности ткани.
Анализ причин возникновения
- Влажность материала превышает критический рабочий предел 1.0% (оптимум < 0.5%).
- Масляный туман или перенос влажности от воздуходувок с положительным смещением без фильтрации.
- Гидравлический ложный набор горячих цементных частиц внутри межузловых пор ткани.
- Термическое разрушение стандартной полиэстеровой ткани при постоянных нагрузках выше 150°C.
План корректирующих мер
Немедленно замените засоренные участки ткани. Установите вторичные фильтры для коалесценции и осушители воздуха на линиях подачи воздуходувки. Обновите высокотемпературные участки на специализированные армированные ткани из арамидного волокна.
Утечка воздуха из фланца и выбросы пыли-утечек
Профиль симптомов
Шипение воздуха вдоль продольных соединений желоба, локальное распыление пыли вокруг смотровых стекол и накопление пыли-утечек в галереях конвейера.
Анализ причин возникновения
- Термическое затвердевание, хрупкость или старение герметизирующих прокладок из силикона с закрытыми ячейками.
- Неравномерный момент затяжки болтов или ослабление креплений промежуточных фланцев из-за вибрации.
- Недостаточный отрицательный давление вытяжки на точках удаления пыли у терминальных точек с пульсовой пылеуловительной системой.
- Перегрузка верхней камеры материала, вызванная чрезмерным расходом воздуха вентилятора CFM.
План корректирующих мер
Перекрестное затяжное соединение болтов по периметру в соответствии с указанными характеристиками. Заменяйте изношенные прокладки во время плановых остановок. Регулируйте заслонки, подключенные к терминальным пылеуловителям мешкового типа, чтобы поддерживать постоянный легкий отрицательный давление (-50 до -100 Па).
График профилактического обслуживания и полевой чек-лист
Стандартизированные интервалы осмотров эксплуатации, разработанные для линий непрерывной транспортировки сыпучих порошков 24/7.
| Подсистема узла | Частота | Критерии осмотра | Базовая линия приемки | Стандартное исправление |
|---|---|---|---|---|
| Фильтр всасывания вентилятора | Еженедельно | Показания дифференциального давления и проверка загрузки фильтрующего элемента пылеобразующей массы | ΔP ≤ 1200 Па | Очистка элемента пульсовой струей или замена картриджа фильтра на входе |
| Напряжение ткани и поверхность | Ежемесячно | Визуальный осмотр на наличие износа краев, провисания, затвердения или образования корки | Отсутствие морщин, натянутое переплетение | Зажимные планки для удержания или горячая замена поврежденных участков мембраны |
| Канал дренажа конденсата в распредустройстве | Еженедельно | Ручной шаровой кран для проверки сброса на нижних камерах аэрации | Отсутствие влаги или масляных остатков | Слив конденсата и проверка уплотнений вентилятора и воздушных сушилок на входе |
| Стекло для наблюдения и уплотнения | Двухнедельный | Износ стекла, внутреннее порошковое очищение, затяжка болтов рамы | Четкая видимость, отсутствие пыли | Заменить изношенное закаленное стекло; обновить силиконовые уплотнительные прокладки по периметру |
| Баланс вентиляционного вытяжного отверстия | Ежемесячно | Статический микро-манометр с отрицательным разрежением на порту очистки | -50 до -150 Па | Очистка накоплений в воздуховоде и повторная калибровка заслонок-касторов |
| Структурное наклонение | Годовой плановый останов | Измерение цифровым наклонометром по всем пролетам конвейера | Предусмотрено ±0,2° (4°-8°) | Регулировка резьбовых подвесных стержней и повторное выравнивание промежуточных опорных скоб |
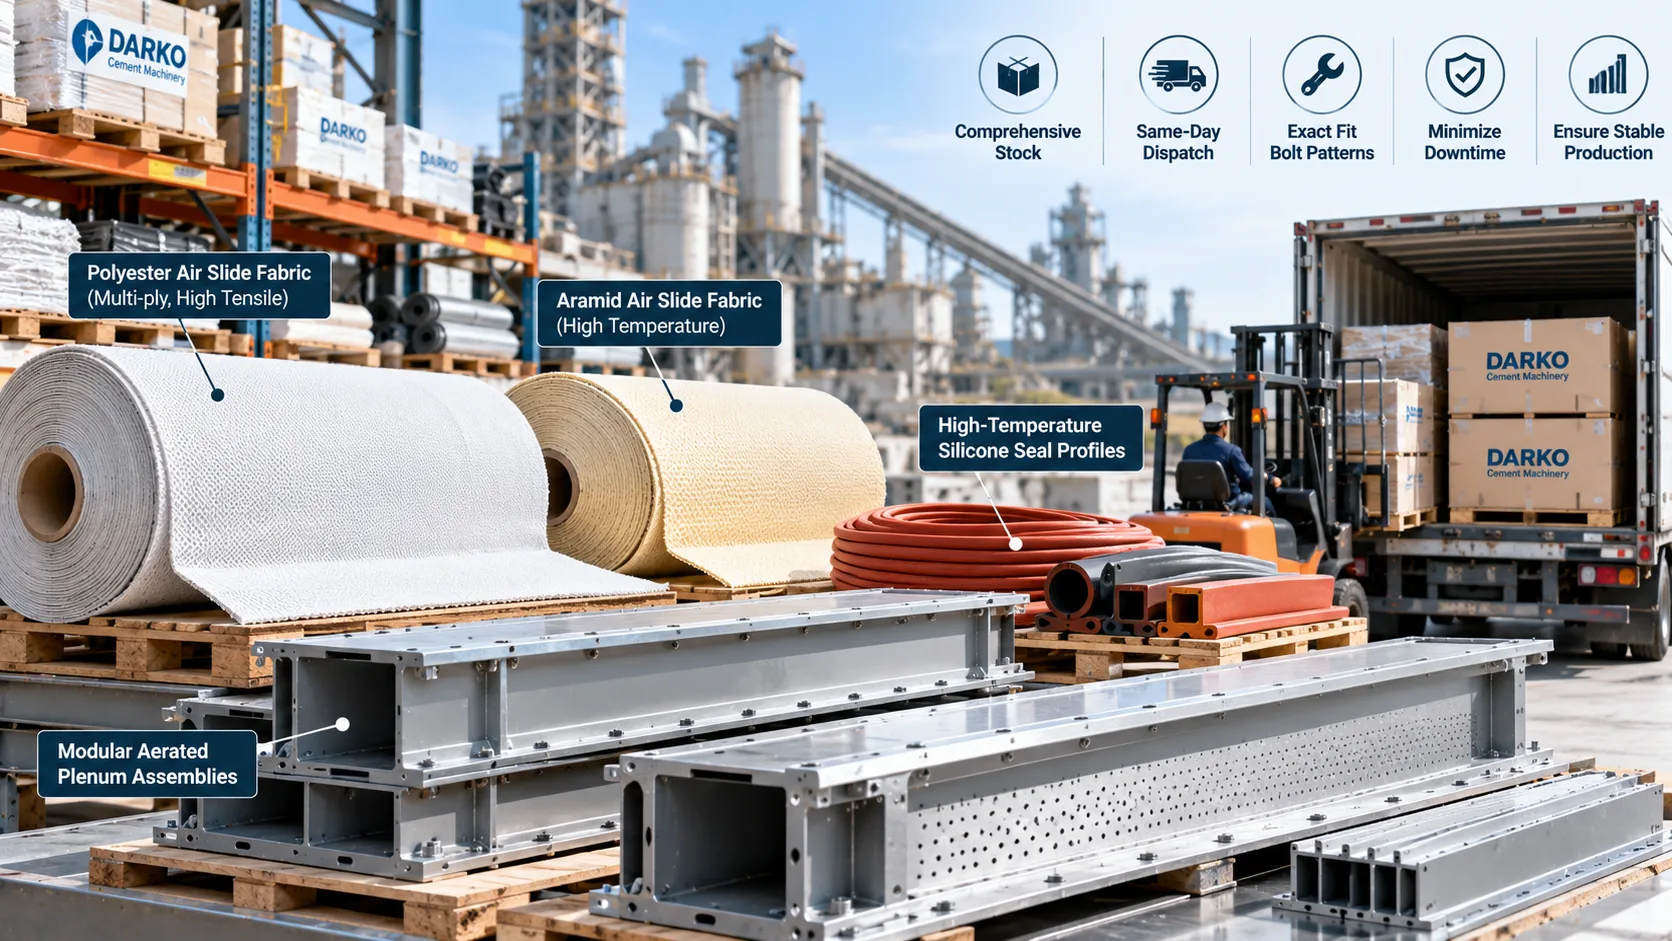
Аварийные запасные части для ремонтов цементного завода
Несанкционированное простои воздушных слайдов напрямую влияют на пропускную способность сырого помола и скорость выгрузки цементных силосов. Компания DARKO Cement Machinery поддерживает широкий ассортимент готовых к использованию высокопрочных многослойных полиэфирных и арамидных тканей для воздушных слайдов, профилей силиконовых уплотнений высокой температуры и модульных аэрационных блоков. Все материалы проходят точную прорезку, термоуплотнение и предварительную сверловку по точным болтовым схемам для отправки в тот же день и установки без задержек.
FAQ по инженерии воздушных наклонных конвейеров: расчеты, баланс давления и проектирование систем
Пневматическая гравитационная транспортировка опирается на точное физическое равновесие между статическим аэрированием, скоростью межтканевого воздуха и углами наклона. Ниже инженеры-программисты DARKO Cement Machinery рассматривают критические операционные задачи, расчеты воздушного потока, требования к вентиляции и конфигурации компонентов при высоких температурах, встречающиеся на объектах по производству цемента, зольных и сухих сыпучих материалов по всему миру.
Выбор между высоконапорными центробежными радиальными вентиляторами и роторными воздуходувками Roots зависит в первую очередь от общей длины транспортировки, геометрии распределительного коллектора и динамики переменного обратного давления. Воздушные наклонные каналы работают на низком давлении пневматической флюидизации, обычно требуя рабочие статические давления системы в пределах 3000 Па и 5000 Па (12 до 20 дюймов водяного столба или 0,43 до 0,72 фунта на квадратный дюйм) по permeable ткани и над слоем порошка.
Центробежные радиальные вентиляторы
Идеально подходят для специальных линий конвейеров длиной до 40 метров. Обеспечивают стабильный, безмасляный, непульсирующий воздушный поток при меньших начальных капитальных затратах, значительно сниженных уровнях шума и минимальном обслуживании моторов и подшипников.
Роторные воздуходувки Roots
Рекомендуются для централизованных многолучевых коллекторов или удлиненных однолинейных каналов длиной более 50 метров. Их характеристика положительного смещения обеспечивает постоянный объем потока независимо от изменений глубины слоя порошка или сопротивления слоя.
При определении мощности воздушного компрессора стандартные инженерные правила предписывают расход воздуха в размере 1,5 до 3,0 м³/м²·мин (5 до 10 CFM/фут²) относительно общей площади активной проницаемой ткани. Установки воздуходувок с корнями должны включать тяжелые входные микрофильтры воздуха, глушители на выходе, обратные клапаны и пружинные предохранительные клапаны для защиты нижних воздушных камер от избыточного давления.
Базовые параметры инженерного проектирования
Стандартные эмпирические показатели, используемые инженерами DARKO для определения размеров и оценки систем тяжелого промышленного воздушного гравитационного транспортирования:
Нужны индивидуальные расчёты воздушного потока для пульсации, подбор размеров балансировки давления в коллекторе или модернизация тканей для высокотемпературных условий?

Стандартная анатомия поперечного сечения, иллюстрирующая верхний шнек для сбора пыли, проницаемую многослойную мембранную границу и нагнетательную нижнюю воздушную камеру.
Динамика пульсации порошка и баланс потребления воздуха в промышленной пневматической гравитационной транспортировке
Беспрепятственное перемещение сухих сыпучих порошков по пневматическому гравитационному транспортеру зависит от преобразования иначе спрессованной гранулированной массы в аэрированную, текучую псевдожидкость. В неподвижном, неаэрированном состоянии такие материалы, как сырье для цемента, портландцемент и измельчённый уголь, демонстрируют высокие внутренние углы трения и механическую блокировку. Когда через специально сконструированную проницаемую ткань проходит низкое давление воздуха с контролируемой поверхностной скоростью, вокруг отдельных частиц образуются микроскопические воздушные пленки. Этот газовый слой эффективно нейтрализует трение между частицами и устраняет сопротивление боковому скольжению стенок, позволяя материалу свободно течь по склонам даже под углом 4-8 градусов под действием гравитации.
Поддержание этого жидкоподобного состояния требует точных расчетов потребления воздуха. Если поверхностная скорость падает ниже минимальной скорости пульсации (Umf), слой теряет аэрированность и оседает на ткани, вызывая локальные скопления материала и засорение транспортера. Напротив, если поверхностная скорость приближается к конечной скорости элютриации (Ut), чрезмерные пузырьки воздуха резко пробивают поверхность слоя. Это вызывает выброс пыли в верхнее пространство, ускоряет износ верхних элементов корпуса и перегружает downstream фильтры для сбора пыли.
Инженеры DARKO по разработке пневматических гравитационных транспортеров используют профили падения давления по всей проницаемой мембране и нагрузке материала. Стандартизируя сопротивление воздухопроницаемости ткани в диапазоне 1000-1200 Па при стандартных условиях испытаний, ткань для воздушных скольжений действует как аэродинамическая ограничительная пластина. Такое равномерное распределение потока обеспечивает надежную работу транспортировки при различных длинах и углах наклона шнеков, предлагая энергоэффективное решение, потребляющее менее одной пятой мощности по сравнению с традиционными моторизированными винтовыми конвейерами.
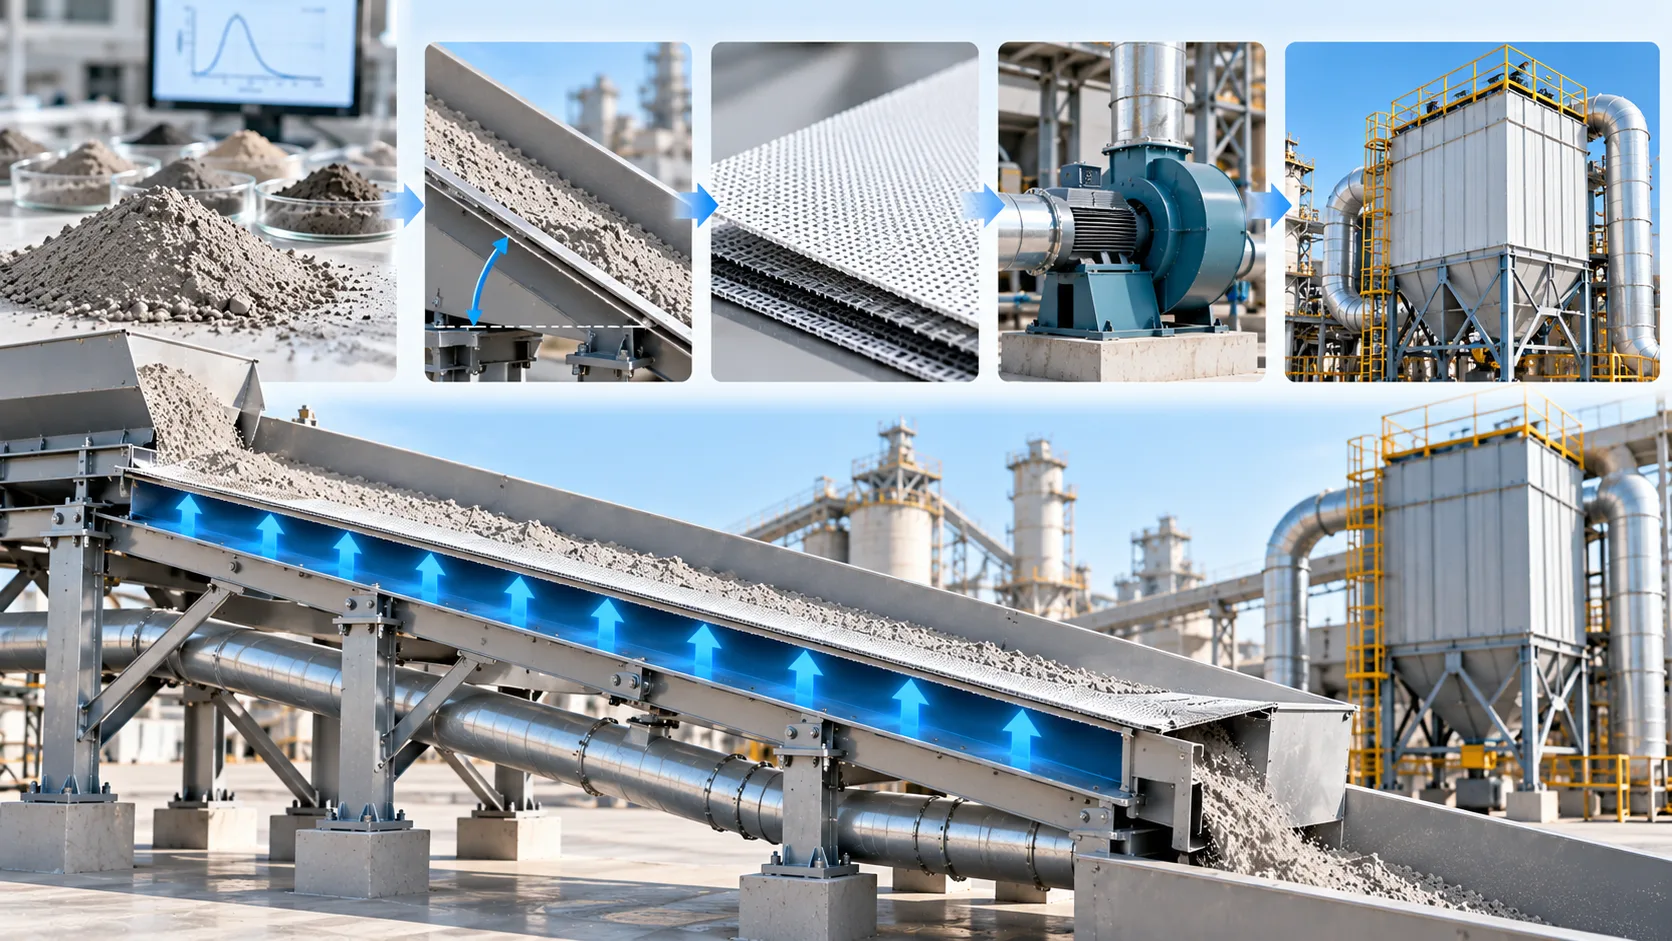
Разработайте более надежную систему транспортировки с помощью воздушных скольжений
Планируете новую установку или решаете существующую проблему транспортировки? Поделитесь требованиями к материалу, мощности и планировке. DARKO поможет вам подобрать подходящие конфигурации воздушных скольжений, требования к аэрации и варианты оборудования для вашего применения.
От свойств порошка до практического выбора оборудования.
Обсудите размеры шнеков, ограничения по уклону, ткань для пульсации, выбор воздуходувки и системы удаления пыли с командой DARKO.
Обзор размеров системы
Производительность транспортировки, длина маршрута, доступный уклон и характеристики материала.
Варианты оборудования и модернизации
Средства аэрации, подача воздуха, точки доступа и интеграция вентиляции.
Запрос на инженерный обзор воздушного конвейера
Расскажите нам основные моменты. Дополнительные чертежи или технические файлы могут быть предоставлены нашей команде после первоначального контакта.
Нужен более широкий конвейер или обсуждение модернизации завода? Наша команда также может помочь с интегрированными системами обработки сыпучих материалов и пылеуловителями.
Свяжитесь с DARKO